全部解决方案
新能源制造 · 多工序视觉检测
新能源制造视觉检测
覆盖电池串焊接、汇流条焊接、组件 EL / AOI 与质量数据追溯,帮助生产现场在线发现缺陷、定位原因并保留可追溯证据。
当前查看工序组件 EL / AOI 模块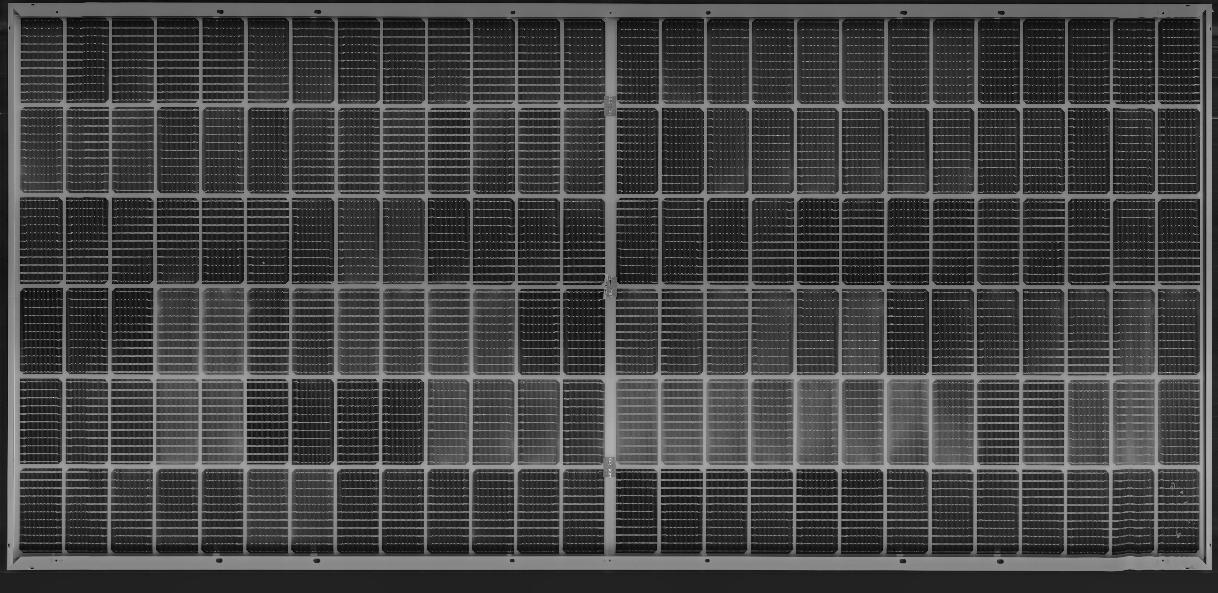
生产工序
先确认检测工序,再查看适配方案
选择产线上的检测位置,查看对应图像、输出内容与集成条件。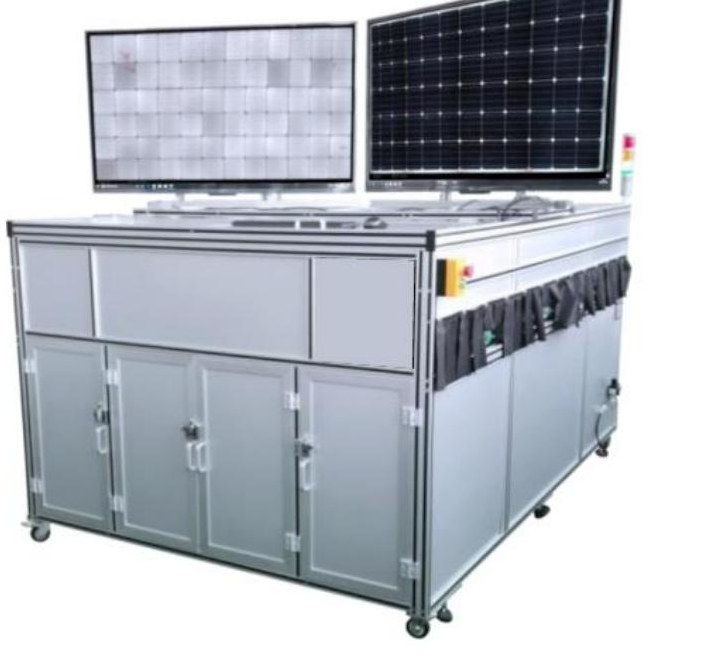
检测位置 · 组件检测
组件 EL / AOI 模块
要解决的问题
EL 与 AOI 可在同一工位集成,也可独立部署在叠焊或削边工序后,兼顾内部电学缺陷与正背面外观。
方案依据
- 0.35 mm/px
- EL 图像分辨率
- 12
- 焦点成像系统
- < 11 s
- AOI 整机 CT
- 2 + 1
- 正面 / 背面 8K
以上为资料中的标准配置或指标,最终检测边界以样品测试和技术协议为准。
检测与集成范围
- 检测工艺污染、材料缺陷、隐裂、碎片和断栅
- 识别缺焊、低效率、明暗片及组件外观异常
- 12 焦点高清成像,三次采集保证图像细节
- 支持快速换型、自动读码、MES 上传和良率统计
重点方案技术详情新能源组件正背面外观检测以下内容对应组件 EL / AOI 工序,是当前已完成资料核验的完整方案。展开完整资料收起完整资料
方案概览
为组件过程外观建立一套可量化、可追溯的在线判断
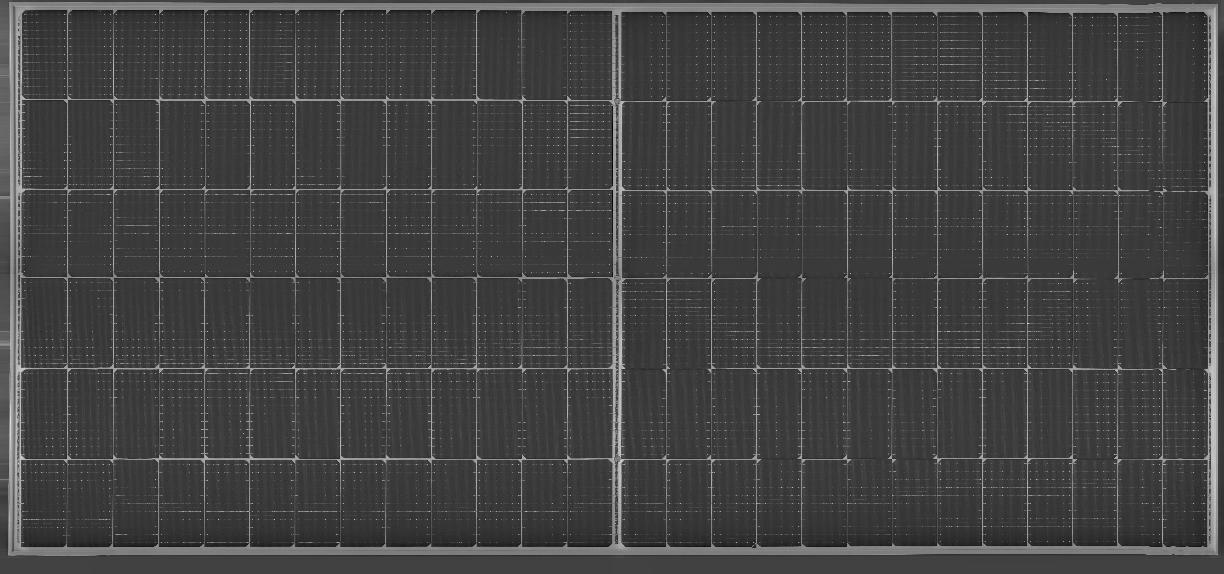
设备可布置在叠焊机后或削边机后,采用短边进出料。组件传送过程中完成单次线扫成像,不依赖拼图,因此图像中的片间距与串间距保持真实。
系统组合 AI 与传统视觉算法,对固定特征缺陷、位置偏移和尺寸距离进行识别与量化;检测结果可关联条码、配方、班别和 MES 数据。
检测对象
从电池片到汇流条,覆盖组件正背面关键外观
缺陷类型、对比度、长度、面积、数量和位置阈值均可配置,并按组件版型保存为配方。
- 污痕、划痕、气泡与异物
- 崩边、缺角、碎片与裂纹
- 焊带偏移与汇流条位置异常
- 片间距、串间距与安全距离
- 单双面外观及铭牌图像识别
- NG 电池片网格定位提示
在线流程
一次通过,完成采集、判断与数据回传
围绕现有输送节拍组织检测链路,支持一对多集中控制。- 01读码与配方
读取组件标识并自动切换对应版型配方。
- 02正背面线扫
2 台正面与 1 台背面 8K 线扫同步采集。
- 03识别与量化
AI 网络与规则算法联合判断缺陷及距离。
- 04结果定位
输出缺陷类型、位置、尺寸和 NG 网格。
- 05MES 与报表
上传结果并支持班别、良率统计导出。
设备配置
嵌入式正背面线扫检测模块
紧凑结构适合插入现有输送线,配置围绕版型范围与检测节拍确定。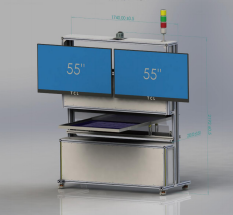
组件正背面线扫单元
标准配置采用 3 台 8K 线扫相机,短边进出料,并支持自动读码、MES 上传与一键版型切换。
| 相机配置 | 正面 2 × 8K;背面 1 × 8K |
|---|---|
| 电池片范围 | 156 × 156 mm - 220 × 220 mm |
| 组件尺寸 | 长 1650 - 2550 mm;宽 900 - 1450 mm |
| 兼容版型 | 整片 / 半片,5BB / 6BB / 9BB / MBB |
| 缺陷判定 | ≤ 5 s |
| 长度测量误差 | ≤ ±0.2 mm |
| 方案漏检指标 | < 0.05% |
| 方案误判指标 | < 5% |
- 兼容单玻、双玻以及单 / 双 / 三接线盒等不同版型。
- 单次线扫拍摄,不拼图;尺寸与位置阈值可随配方调整。
- 已训练的同版型组件外观 AI 网络可导入复用。
软件与集成
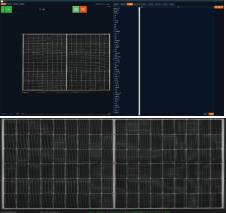
检测结果进入生产数据链路
界面集中展示组件图像、缺陷位置和判定结果,支持自动读码、MES 上传、配方管理以及班别和良率统计。
- 自动识别组件版型并一键切换配方
- 缺陷类型、尺寸、数量与位置可调
- 检测结果关联条码并上传 MES
- 班别统计、良率统计与结果导出
- 一对多集中控制,减少重复操作
方案依据
- 《组件过程中正背面外观检测模块介绍》
- 《众智图优样本册》
以上为方案资料中的标准配置与技术指标。具体配置、检出边界和指标需根据组件版型、缺陷样品、产线接口及最终技术协议确认。
把组件版型、缺陷样品和节拍发给工程师
我们将据此确认成像方案、安装空间、检测边界与联机接口。